

مقایسه ابکاری کروم سخت با دیگر روشها
اگر یک شفت، پیستون، رول، قطعه هیدرولیکی یا سطح صنعتی در اثر سایش و اصطکاک دچار افت عملکرد شده باشد، یک سؤال مهم مطرح میشود: آبکاری کروم سخت انجام شود یا روش دیگری میتواند عملکرد بهتری داشته باشد؟
پاسخ برای همه قطعات یکسان نیست.
آبکاری کروم سخت یکی از روشهای مهم مهندسی سطح برای افزایش مقاومت سایشی، کاهش اصطکاک و بازسازی ابعاد قطعات فرسوده است. در کنار آن، روشهایی مانند نیکل الکترولس، پوشش HVOF و نیتراسیون نیز در صنایع مختلف مورد استفاده قرار میگیرند و در شرایط خاص میتوانند جایگزین کروم سخت شوند.
بنابراین انتخاب پوشش مناسب نباید فقط بر اساس سختی یا قیمت اولیه انجام شود. جنس قطعه، نوع سایش، دمای کاری، محیط کار، ضخامت مورد نیاز، دقت ابعادی و امکان بازسازی قطعه نیز باید در نظر گرفته شوند.
در این مقاله، آبکاری کروم سخت با نیکل الکترولس، HVOF و نیتراسیون مقایسه میشود تا مشخص شود هر روش برای چه شرایطی مناسبتر است.
مقایسه ابکاری کروم سخت با روشهای دیگر
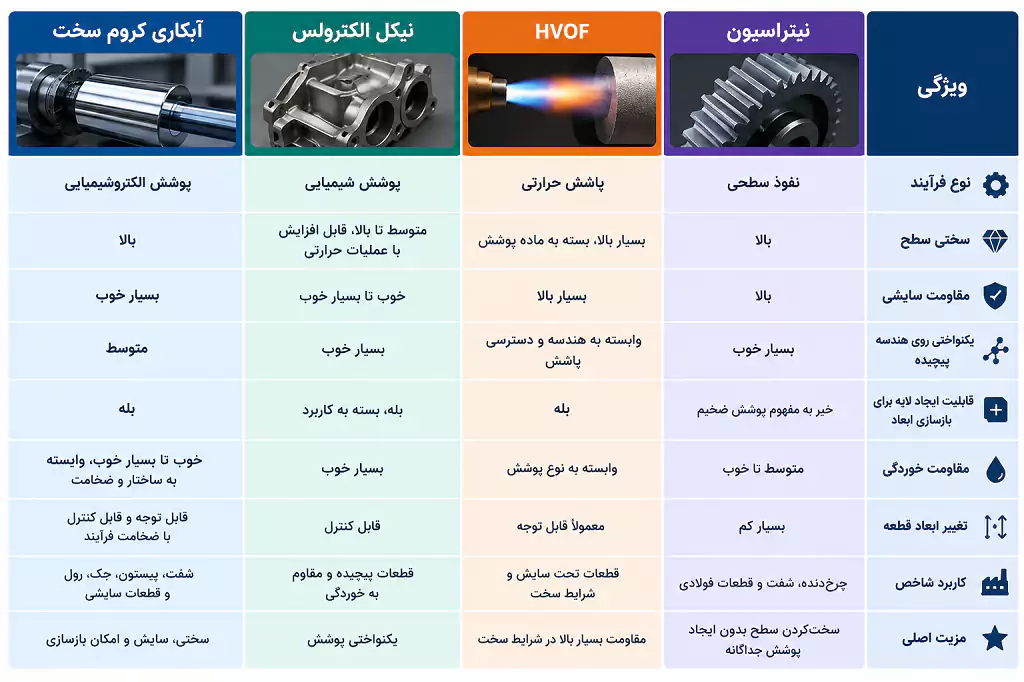
مقایسه کاربرد آبکاری کروم سخت
یکی از مهمترین مزایای آبکاری کروم سخت، ترکیب سختی سطح با مقاومت مناسب در برابر سایش و اصطکاک است. این ویژگی باعث شده این پوشش در قطعاتی که حرکت لغزشی یا تماس مداوم دارند، کاربرد زیادی داشته باشد. در این قسمت از سایت سخت پوشش اصلی ترین مرکز آبکاری کروم سخت در تهران به بررسی این موضوع خواهیم پرداخت.
شفتها، میلههای جک هیدرولیک، پیستونها، رولها، سیلندرها و برخی قطعات صنعتی سایشی از جمله مواردی هستند که میتوانند از خواص کروم سخت بهره ببرند.
یکی دیگر از مزایای مهم کروم سخت، قابلیت استفاده از پوشش برای بازسازی قطعاتی است که در اثر کارکرد دچار کاهش ابعاد شدهاند. در چنین شرایطی، پوشش میتواند بهعنوان بخشی از فرآیند بازسازی قطعه مورد استفاده قرار گیرد و سپس سطح با عملیات ماشینکاری و پرداخت به اندازه نهایی برسد.
به همین دلیل آبکاری هارد کروم فقط برای افزایش سختی سطح استفاده نمیشود؛ بلکه در بسیاری از کاربردهای صنعتی، هدف ترکیبی از افزایش مقاومت سایشی، کاهش اصطکاک و بازگرداندن ابعاد قطعه است.
چه زمانی آبکاری کروم سخت انتخاب مناسبی است؟
اگر قطعه تحت سایش مداوم قرار دارد، کروم سخت میتواند یکی از گزینههای اصلی باشد.
همچنین در شرایطی که بین دو سطح تماس لغزشی وجود دارد، کاهش اصطکاک اهمیت داشته باشد یا سطح قطعه به سختی بیشتری نیاز داشته باشد، آبکاری کروم سخت میتواند راهکار مناسبی باشد.
این روش در مواردی که قطعه قدیمی یا ساییدهشده نیاز به بازسازی ابعاد دارد نیز اهمیت زیادی پیدا میکند.
بهطور کلی، کروم سخت بیشتر برای شرایطی مورد توجه قرار میگیرد که موارد زیر اهمیت داشته باشند:
مقاومت در برابر سایش
کاهش اصطکاک
افزایش سختی سطح
تماس لغزشی
بازسازی ابعاد قطعه
ایجاد لایه مقاوم روی سطح
انجام سنگزنی و پرداخت بعد از پوشش
نیکل الکترولس؛ چه زمانی میتواند جایگزین کروم سخت شود؟
نیکل الکترولس یکی از روشهایی است که هنگام بررسی جایگزین کروم سخت باید مورد توجه قرار گیرد.
تفاوت مهم نیکل الکترولس با آبکاری الکتریکی در نحوه ایجاد پوشش است. این فرآیند میتواند روی بسیاری از سطوح پیچیده، گوشهها، حفرهها و قسمتهایی که رسیدن به ضخامت یکنواخت دشوار است، پوشش یکنواختتری ایجاد کند.
این ویژگی باعث شده نیکل الکترولس در برخی قطعات پیچیده و کاربردهایی که مقاومت خوردگی و یکنواختی ضخامت اهمیت زیادی دارند، گزینه مناسبی باشد.
با این حال، هنگام مقایسه نیکل الکترولس با کروم سخت باید نوع پوشش، ترکیب شیمیایی و شرایط نهایی آن نیز بررسی شود.
نیکل الکترولس در حالت خام و پس از عملیات حرارتی میتواند خواص متفاوتی داشته باشد. بنابراین صرفاً مقایسه نام دو روش برای انتخاب پوشش کافی نیست.
اگر قطعهای هندسه پیچیده داشته باشد و یکنواختی پوشش در قسمتهای مختلف آن اهمیت زیادی داشته باشد، نیکل الکترولس میتواند مزیت مهمی نسبت به آبکاری کروم سخت داشته باشد.
در مقابل، برای قطعاتی که سایش شدید و تماس لغزشی دارند، مقاومت سایشی و شرایط واقعی کار باید در اولویت بررسی قرار گیرد.
HVOF؛ گزینهای برای شرایط سخت صنعتی
HVOF یا پاشش با سرعت بالای اکسیسوخت، یکی از روشهای پاشش حرارتی برای ایجاد پوششهای مقاوم روی قطعات صنعتی است.
در این روش، مواد پوشش با سرعت بسیار بالا روی سطح قطعه اعمال میشوند و بسته به ماده مورد استفاده میتوان پوششهایی با سختی و مقاومت سایشی بسیار بالا ایجاد کرد.
HVOF در برخی کاربردهای صنعتی سخت، بهخصوص زمانی که قطعه در معرض سایش شدید یا شرایط کاری دشوار قرار دارد، میتواند گزینه مهمی باشد.
با این حال، هزینه تجهیزات و اجرای HVOF معمولاً از روشهای متداولتر مانند آبکاری کروم سخت بیشتر است. بنابراین استفاده از آن برای هر قطعهای از نظر اقتصادی منطقی نیست.
ارزش قطعه، شرایط کاری، میزان سایش، طول عمر مورد انتظار و هزینه توقف خط تولید باید در تصمیمگیری لحاظ شوند.
چه زمانی HVOF ارزش هزینه بیشتر را دارد؟
اگر قطعه در شرایط سایشی بسیار شدید کار میکند، استفاده از پوششهای HVOF میتواند مورد بررسی قرار گیرد.
همچنین در برخی صنایع سنگین، نفت و گاز، انرژی و کاربردهای خاص صنعتی که عملکرد پوشش اهمیت بسیار زیادی دارد، HVOF میتواند توجیه فنی و اقتصادی پیدا کند.
اما انتخاب HVOF فقط به دلیل سختی بالاتر پوشش تصمیم درستی نیست.
نوع ماده پوشش، ضخامت مورد نیاز، آمادهسازی سطح، عملیات نهایی و شرایط واقعی کار قطعه همگی باید بررسی شوند.
نیتراسیون؛ وقتی نمیخواهید پوشش ضخیم روی قطعه ایجاد شود
نیتراسیون تفاوت اساسی با آبکاری کروم سخت دارد.
در آبکاری کروم سخت، یک لایه کروم روی سطح قطعه ایجاد میشود؛ اما در نیتراسیون، نیتروژن در لایه سطحی فلز پایه نفوذ میکند و باعث ایجاد ناحیهای سختشده در خود قطعه میشود.
یکی از مزایای نیتراسیون، تغییر بسیار محدود ابعاد قطعه نسبت به روشهایی است که یک لایه قابل توجه روی سطح ایجاد میکنند.
به همین دلیل نیتراسیون در برخی قطعات فولادی که سختی سطح و حفظ دقت ابعادی اهمیت زیادی دارد، مورد استفاده قرار میگیرد.
با این حال، نیتراسیون برای بازسازی یک قطعهای که در اثر سایش قطر یا ابعاد خود را از دست داده است، همان عملکرد پوشش ضخیم کروم سخت را ندارد.
اگر هدف اصلی ایجاد یک لایه جدید روی سطح و بازگرداندن ابعاد قطعه باشد، باید روشهایی مانند کروم سخت یا برخی روشهای پوششدهی ضخیمتر بررسی شوند.
مقایسه مقاومت سایشی پوششها
مقاومت سایشی یکی از مهمترین معیارها برای انتخاب پوشش صنعتی است؛ اما مقایسه مقاومت سایشی فقط با یک عدد سختی انجام نمیشود.
نوع سایش نیز اهمیت زیادی دارد.
سایش لغزشی، سایش ساینده، سایش چسبنده، سایش فرسایشی و سایش ناشی از تماس مکرر میتوانند رفتارهای متفاوتی ایجاد کنند.
آبکاری کروم سخت در بسیاری از کاربردهای سایشی و لغزشی عملکرد مناسبی دارد. در مقابل، پوششهای HVOF بسته به ماده مورد استفاده میتوانند برای شرایط سایشی بسیار سخت مناسب باشند.
نیکل الکترولس نیز بسته به ترکیب پوشش و عملیات حرارتی میتواند مقاومت سایشی متفاوتی داشته باشد.
بنابراین برای انتخاب دقیق، ابتدا باید مشخص شود قطعه با چه نوع سایشی مواجه است.
مقایسه ضخامت پوشش و بازسازی قطعات
یکی از مهمترین تفاوتها میان روشهای پوششدهی، قابلیت ایجاد ضخامت برای بازسازی قطعات فرسوده است.
فرض کنید قطر یک شفت صنعتی در اثر سالها کارکرد کاهش پیدا کرده است. در چنین شرایطی تنها افزایش سختی سطح کافی نیست؛ بلکه باید بتوان ابعاد قطعه را نیز به محدوده مورد نظر بازگرداند.
آبکاری کروم سخت یکی از روشهایی است که در بازسازی قطعات ساییدهشده مورد استفاده قرار میگیرد.
در این کاربرد، ضخامت پوشش باید بر اساس مقدار سایش، ابعاد نهایی قطعه و میزان ماشینکاری مورد نیاز تعیین شود.
بنابراین ضخامت پوشش کروم یک عدد ثابت برای تمام قطعات نیست.
مقدار مناسب پوشش باید متناسب با شرایط قطعه و عملیات تکمیلی تعیین شود. در بسیاری از قطعات، پس از آبکاری عملیات سنگزنی یا پرداخت انجام میشود تا سطح به اندازه و کیفیت مورد نظر برسد.
مقایسه اقتصادی کروم سخت با سایر روشها
قیمت اولیه تنها معیار مناسب برای انتخاب پوشش نیست.
ممکن است یک روش در ابتدا هزینه کمتری داشته باشد، اما عمر کاری پایینتر آن باعث شود هزینه تعمیر، تعویض قطعه و توقف خط تولید در بلندمدت افزایش پیدا کند.
از طرف دیگر، استفاده از یک روش بسیار پیشرفته و گرانقیمت برای قطعهای که با یک پوشش متداول عملکرد مناسبی دارد نیز میتواند هزینه اضافی ایجاد کند.
برای مقایسه اقتصادی باید موارد زیر در نظر گرفته شوند:
هزینه آمادهسازی قطعه
هزینه اجرای پوشش
هزینه مواد
هزینه ماشینکاری و پرداخت
زمان توقف خط تولید
عمر مورد انتظار پوشش
هزینه تعمیرات
هزینه تعویض قطعه
ارزش اقتصادی قطعه
به همین دلیل نمیتوان تنها با مقایسه قیمت اولیه مشخص کرد که کدام روش اقتصادیتر است.
کدام روش برای کدام قطعه مناسبتر است؟
قطعات هیدرولیک و شفتها
در بسیاری از شفتها، میلههای جک و قطعات هیدرولیکی که با سایش و حرکت لغزشی مواجه هستند، آبکاری کروم سخت یکی از گزینههای اصلی برای بررسی است.
قطعات با هندسه پیچیده
برای قطعاتی که دارای حفره، شیار یا هندسه پیچیده هستند و یکنواختی پوشش اهمیت زیادی دارد، نیکل الکترولس میتواند گزینه مناسبی باشد.
قطعات تحت سایش شدید
رای برخی قطعاتی که در شرایط بسیار سخت سایشی کار میکنند، پوششهای HVOF میتوانند مورد بررسی قرار گیرند؛ بهخصوص زمانی که هزینه بالاتر این روش نسبت به ارزش و عمر قطعه توجیه داشته باشد.
قطعات فولادی با دقت ابعادی بالا
در برخی قطعات فولادی که نیاز به سختی سطحی دارند اما ایجاد یک لایه ضخیم جدید مطلوب نیست، نیتراسیون میتواند گزینه مناسبی باشد.
آیا کروم سخت همیشه بهترین روش است؟
خیر.
کروم سخت برای کاربردهای مشخصی مزایای مهمی دارد، اما نمیتوان آن را برای تمام قطعات بهترین روش دانست.
اگر هندسه قطعه پیچیده باشد، نیکل الکترولس ممکن است انتخاب مناسبتری باشد.
اگر قطعه در شرایط بسیار سخت سایشی کار کند و ارزش اقتصادی بالایی داشته باشد، HVOF میتواند گزینه قابل بررسی باشد.
اگر هدف اصلی سختکردن سطح فولاد بدون ایجاد یک پوشش ضخیم خارجی باشد، نیتراسیون میتواند انتخاب مناسبی باشد.
اما در قطعاتی که مقاومت سایشی، اصطکاک مناسب و امکان بازسازی ابعاد اهمیت دارد، آبکاری کروم سخت همچنان یکی از گزینههای مهم مهندسی سطح محسوب میشود.
چه عواملی در انتخاب پوشش مناسب اهمیت دارند؟
برای انتخاب بین آبکاری کروم سخت و سایر روشهای پوششدهی، باید مجموعهای از مشخصات قطعه بررسی شود:
جنس قطعه
ابعاد وهندسه
میزا سایش
نوع سایش
سرعت حرکت
بار واردشده
دمای کاری
شرایط روانکاری
محیط کاری
میزان خوردگی
ضخامت مورد نیاز
تلرانس ابعادی
زبری سطح
نیاز به بازسازی
نیاز به سنگزنی یا پرداخت نهایی
بررسی این عوامل کمک میکند پوشش بر اساس شرایط واقعی قطعه انتخاب شود، نه صرفاً بر اساس نام روش یا عدد سختی.
تجربه سخت پوشش در زمینه آبکاری کروم سخت
انتخاب روش مناسب پوششدهی نیازمند شناخت شرایط واقعی قطعه و هدف از اجرای پوشش است.
سخت پوشش، بهعنوان مرکز اصلی آبکاری کروم سخت، در زمینه آبکاری و بازسازی قطعات صنعتی فعالیت دارد و با قطعات صنعتی در ابعاد و کاربردهای مختلف سروکار دارد.
در بررسی یک قطعه، عواملی مانند جنس، ابعاد، میزان سایش، شرایط کاری و اندازه نهایی مورد نیاز اهمیت دارند. این اطلاعات کمک میکنند مشخص شود آبکاری کروم سخت برای قطعه مناسب است یا باید روش دیگری مانند نیکل الکترولس، HVOF یا نیتراسیون مورد بررسی قرار گیرد.
هدف از این مقایسه، انتخاب یک روش به هر قیمت نیست؛ بلکه انتخاب فرآیندی است که از نظر فنی و اقتصادی با شرایط قطعه تناسب داشته باشد.
سؤالات متداول درباره مقایسه آبکاری کروم سخت با سایر روشها
آیا نیکل الکترولس میتواند جایگزین آبکاری کروم سخت شود؟
در برخی کاربردها بله، اما نیکل الکترولس جایگزین مستقیم کروم سخت برای تمام قطعات نیست. این روش بهخصوص در قطعات پیچیده و کاربردهایی که یکنواختی پوشش و مقاومت خوردگی اهمیت زیادی دارد، میتواند گزینه مناسبی باشد.
آیا HVOF بهتر از کروم سخت است؟
هیچکدام بهصورت مطلق بهتر نیستند. HVOF در برخی شرایط بسیار سخت میتواند عملکرد بالایی داشته باشد، اما هزینه اجرای آن نیز بیشتر است. برای بسیاری از قطعات صنعتی، کروم سخت میتواند از نظر فنی و اقتصادی گزینه مناسبتری باشد.
برای بازسازی شفت ساییدهشده کدام روش مناسبتر است؟
آبکاری کروم سخت یکی از روشهای مهم برای بازسازی قطعات ساییدهشده است. با این حال، انتخاب نهایی باید بر اساس میزان سایش، جنس قطعه، ابعاد نهایی و شرایط کاری انجام شود.
آیا نیتراسیون همان آبکاری کروم سخت است؟
خیر. در آبکاری کروم سخت یک لایه کروم روی سطح ایجاد میشود، اما در نیتراسیون نیتروژن در لایه سطحی فلز پایه نفوذ میکند و باعث سخت شدن سطح میشود.
آیا ضخامت بیشتر کروم سخت همیشه بهتر است؟
خیر. ضخامت پوشش باید متناسب با میزان سایش، ابعاد قطعه، شرایط کاری و عملیات ماشینکاری بعد از آبکاری تعیین شود. ضخامت بیش از نیاز میتواند هزینه و عملیات تکمیلی را افزایش دهد.
آیا میتوان فقط بر اساس سختی، بهترین پوشش را انتخاب کرد؟
خیر. سختی تنها یکی از معیارهای انتخاب است. نوع سایش، اصطکاک، خوردگی، دما، ضخامت، هندسه قطعه، تلرانس ابعادی و هدف از پوششدهی نیز باید بررسی شوند.